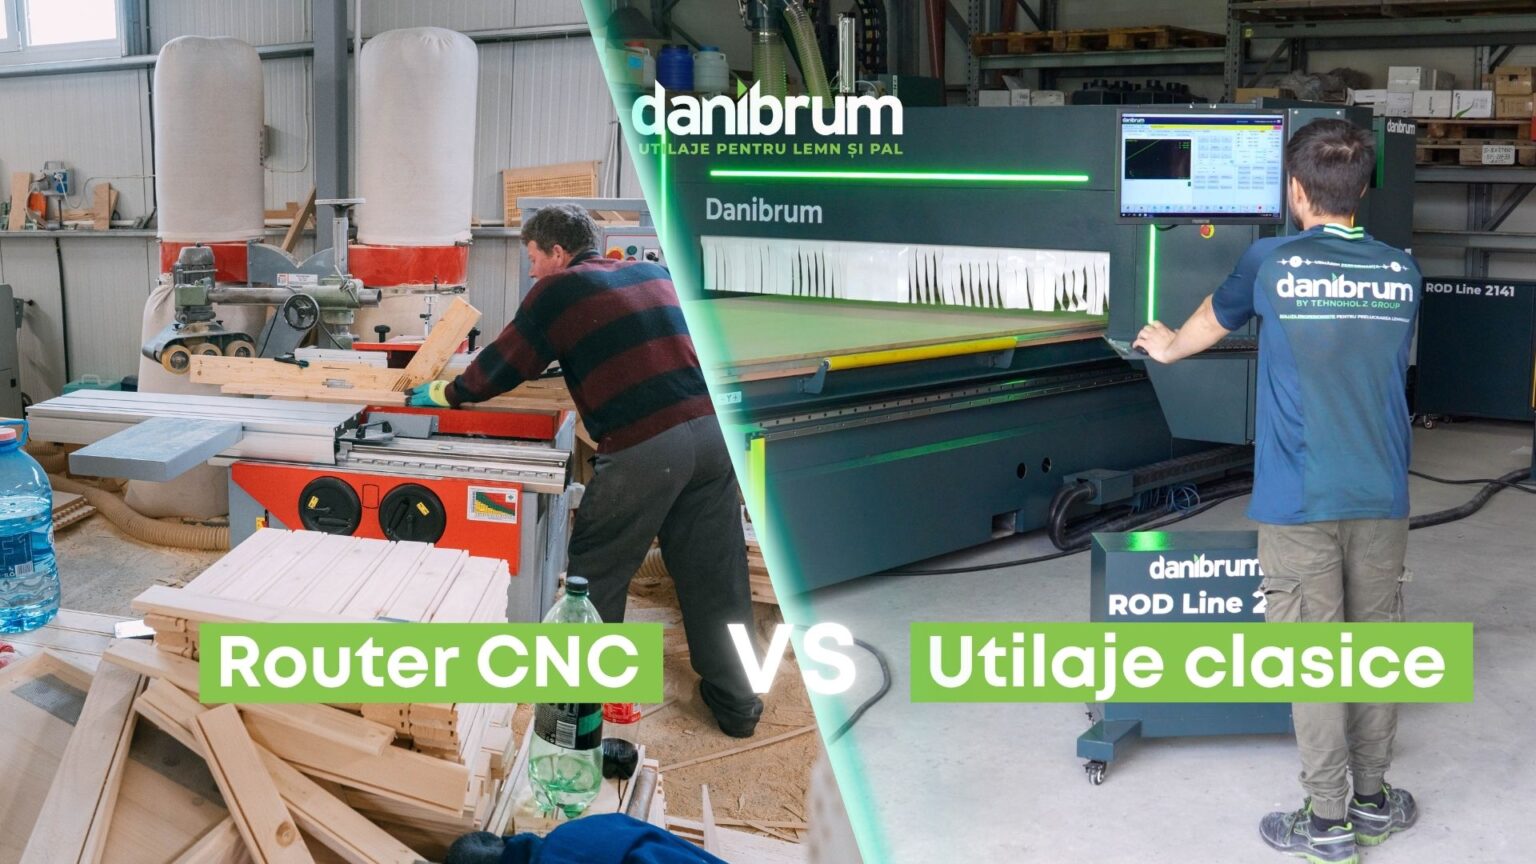

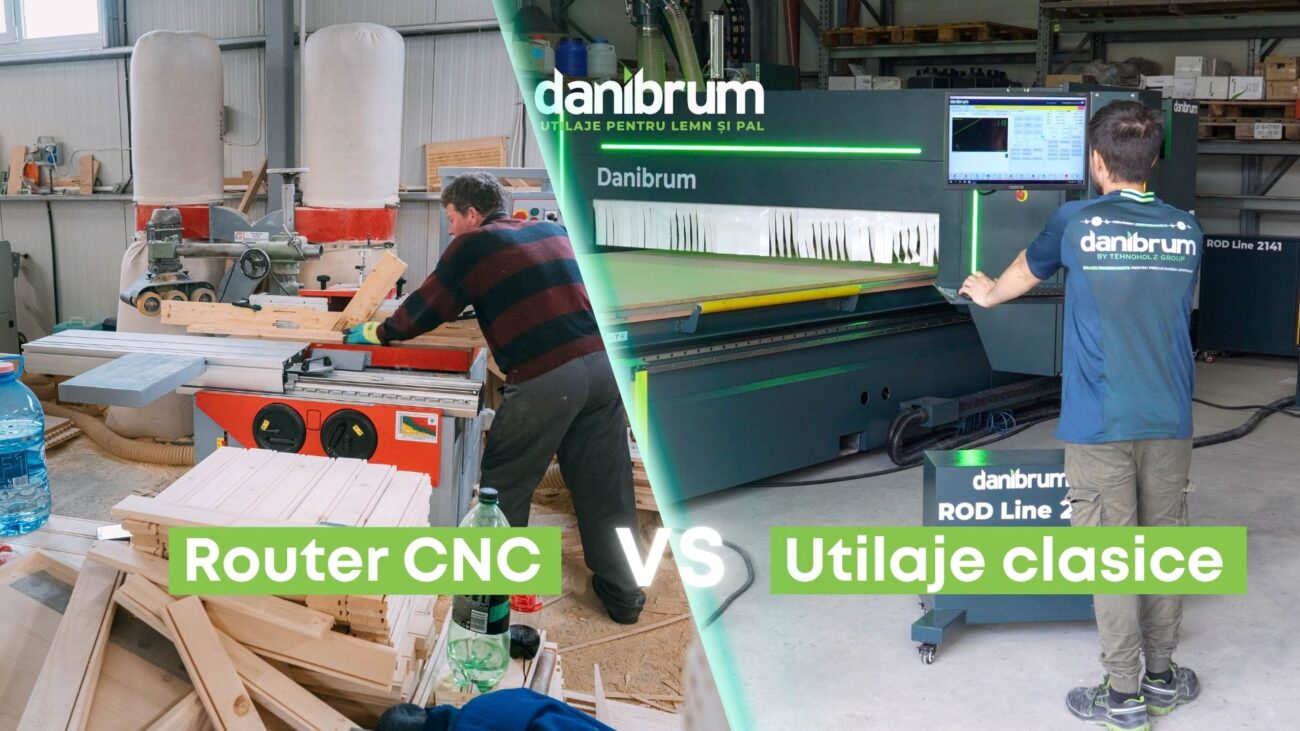
Router CNC vs. utilaje clasice: când merită automatizarea în producția de mobilier?
Ai nevoie de un router CNC în activitatea ta?
Într-un atelier sau într-o fabrică de mobilier, trecerea de la utilaje clasice la un router CNC nu înseamnă pur și simplu înlocuirea unei mașini mai vechi cu una mai performantă. În realitate, se schimbă modul în care este organizată producția: cum sunt pregătite reperele, cum sunt executate operațiile, cât de des este manipulată piesa și cât de ușor poate fi repetată aceeași lucrare.
De aici apare și una dintre cele mai frecvente întrebări atunci când o companie începe să analizeze automatizarea:
Este mai eficient să investim într-un router CNC sau să continuăm producția cu utilaje clasice?
Nu există un răspuns universal.
Un circular de formatizat, o mașină de găurit, o freză sau alte utilaje dedicate pot fi extrem de eficiente atunci când sunt utilizate pentru operațiile potrivite. CNC-ul începe să devină interesant atunci când producția presupune multe repere, operații succesive, geometrii complexe, serii repetitive sau când manipularea pieselor între diferite posturi începe să limiteze productivitatea.
Prin urmare, comparația nu ar trebui făcută doar între două utilaje.
Trebuie comparate două moduri de organizare a procesului de producție.
Productivitatea nu înseamnă doar viteza de prelucrare
Când comparăm un CNC cu un utilaj clasic, este tentant să ne uităm la viteza de avans, la turația electromandrinei sau la timpul efectiv în care scula lucrează materialul.
În practică, acestea reprezintă doar o parte din procesul și timpul necesar producerii unui reper.
Să luăm ca exemplu o piesă care trebuie debitată, găurită și frezată. Într-un flux convențional, piesa poate trece succesiv prin mai multe utilaje. Operatorul o preia după prima operație, o transportă la următorul post, o poziționează din nou, face reglajele necesare, execută operația și repetă procesul.
Fiecare dintre aceste etape consumă timp, chiar dacă utilajele propriu-zise lucrează rapid.
Într-un flux CNC, mai multe dintre aceste operații pot fi integrate în același program și, în funcție de configurația utilajului și de reper, pot fi executate fără mutarea piesei între mai multe posturi de lucru.
Aici apare unul dintre avantajele importante ale automatizării și lucrului cu ajutorul unui router CNC.
Nu trebuie să întrebăm doar:
„Cât de repede taie CNC-ul?”
Mai relevant este:
„Cât timp trece de când materialul intră în proces până când reperul este gata pentru etapa următoare?”
Diferența dintre cele două întrebări este importantă.
Un utilaj poate avea o viteză mare de prelucrare și totuși să facă parte dintr-un flux lent dacă între operații există multă manipulare, reglaje, așteptare sau repoziționare.
Din acest motiv, productivitatea trebuie analizată la nivel de proces, nu doar la nivelul utilajului. Iar foarte important este de asemenea conștientizarea că un router CNC este un echipament care ajută, nu înlocuiește întregul proces. Necesitatea intervenției umane este și rămâne primordială pentru proiecte realizate și finalizate cu succes.
Repetabilitatea devine tot mai importantă pe măsură ce producția crește
Realizarea corectă a unei singure piese nu este, în general, cea mai dificilă problemă într-o fabrică.
Provocarea apare atunci când aceeași piesă trebuie realizată de zeci, sute sau mii de ori și trebuie să respecte aceleași poziții ale găurilor, aceleași contururi și aceleași dimensiuni de prelucrare.
În cazul utilajelor clasice, operatorul intervine direct în proces. Poziționarea piesei, reglarea opritoarelor, măsurarea și repoziționarea pot introduce variații între repere. Un operator experimentat poate obține rezultate foarte bune, dar procesul rămâne dependent într-o măsură mai mare de modul în care fiecare operație este pregătită și executată.
CNC-ul mută o parte importantă din aceste decizii în program.
După ce reperul este programat corect, utilajul poate executa în mod repetat aceleași trasee și aceleași operații. Pentru producția de mobilier, acest lucru devine important atunci când trebuie păstrată consecvența pozițiilor de găurire, a canalelor, buzunarelor, decupărilor și frezărilor.
Dar există aici o nuanță importantă.
CNC-ul nu elimină eroarea. Îi schimbă sursa.
Dacă programul este greșit, originea piesei este stabilită incorect, scula nu este potrivită sau parametrii de lucru nu sunt bine aleși, CNC-ul poate reproduce aceeași problemă pe întreaga serie.
Automatizarea nu înlocuiește controlul tehnologic.
Avantajul apare atunci când procesul este corect pregătit și apoi poate fi repetat cu intervenții mai reduse din partea operatorului.
Cu cât reperul este mai complex, cu atât CNC-ul devine mai interesant
Pentru o tăiere dreaptă simplă, un utilaj dedicat poate fi foarte eficient. Nu orice operație trebuie mutată pe CNC doar pentru că poate fi executată acolo.
Situația începe să se schimbe atunci când aceeași piesă necesită mai multe tipuri de prelucrare.
Un reper poate avea un contur exterior, mai multe găuri, buzunare, canale, decupări și diferite frezări. Pe utilaje clasice, acestea pot însemna mai multe setări sau chiar trecerea prin mai multe mașini.
Pe CNC, geometria reperului este definită digital, iar operațiile sunt executate pe baza programului.
Asta permite realizarea unor forme care ar necesita mult mai mult timp dacă ar fi executate manual sau cu șabloane. Este valabil atât pentru producția de serie, cât și pentru mobilierul personalizat, unde geometria reperelor se poate modifica de la o comandă la alta.
De fapt, unul dintre avantajele CNC-ului este tocmai această combinație aparent contradictorie dintre automatizare și flexibilitate.
Un utilaj automat nu trebuie neapărat să producă aceeași piesă toată ziua. Poate executa repere diferite atât timp cât acestea sunt programate și pregătite corespunzător.
Pentru producătorii de mobilier la comandă, această caracteristică poate fi la fel de importantă precum viteza.
CNC-ul nu elimină operatorul. Îi schimbă rolul.
Există uneori percepția că automatizarea înseamnă eliminarea operatorului din proces.
În realitate, se schimbă tipul de muncă pe care acesta îl face.
Pe un utilaj clasic, experiența operatorului intervine direct în poziționarea piesei, efectuarea reglajelor și executarea operației. În cazul CNC-ului, o parte dintre aceste activități este transferată către pregătirea digitală și configurarea procesului.
Operatorul trebuie să înțeleagă lucrarea, să verifice programul, să aleagă sculele potrivite, să controleze poziționarea materialului, să urmărească starea sculelor și să verifice rezultatul prelucrării.
În funcție de configurația utilajului, pot apărea și alte responsabilități: gestionarea magaziei de scule, verificarea sistemului de vacuum, pregătirea fișierelor, gestionarea programelor sau integrarea CNC-ului cu software-ul utilizat în producție.
Prin urmare, CNC-ul nu transformă automat producția într-un proces care „merge singur”.
Transformă însă relația dintre om și utilaj.
Operatorul petrece mai puțin timp executând manual fiecare mișcare și mai mult timp pregătind și supraveghind procesul.
Această diferență devine importantă atunci când compania vrea să crească producția fără ca fiecare creștere de volum să necesite o creștere proporțională a numărului de operații manuale.
Unde apare, de fapt, economia unui router CNC?
Aici comparația devine mai interesantă, pentru că prețul utilajului spune foarte puțin despre costul real al producției.
Două companii pot cumpăra exact același CNC și pot obține rezultate economice complet diferite.
Diferența este dată de ceea ce fac cu el.
Dacă un CNC înlocuiește doar o operație simplă care era deja executată rapid și ieftin, beneficiul economic poate fi limitat. Dacă însă utilajul elimină mai multe repoziționări, reduce trecerea pieselor prin diferite posturi și preia operații care necesitau anterior mai multe reglaje, situația se schimbă.
Economia trebuie căutată în întregul proces.
Să presupunem că un reper trece prin trei posturi de lucru. Chiar dacă timpul efectiv de prelucrare la fiecare utilaj este redus, între ele există transport, așteptare, măsurare și repoziționare. Dacă mai apare și o eroare, piesa poate necesita reprelucrare sau, în unele cazuri, poate deveni rebut.
Un CNC poate concentra o parte dintre aceste operații într-un singur ciclu.
În acest caz, economia nu provine doar din faptul că freza se deplasează mai repede. Provine din reducerea operațiilor auxiliare.
Mai există și problema materialului.
În aplicațiile în care este utilizat nesting-ul, poziționarea reperelor pe placă poate fi organizată digital pentru utilizarea suprafeței disponibile. Cât material poate fi economisit depinde însă de geometria reperelor, dimensiunile plăcii, comenzile introduse și strategia de nesting. Nu există un procent universal care să poată fi promis pentru orice producție.
Pe partea opusă, CNC-ul aduce propriile costuri.
Există investiția inițială, dar și sculele, sistemul de exhaustare, consumul energetic, mentenanța, software-ul, instruirea operatorilor și timpul necesar pregătirii lucrărilor. În anumite configurații trebuie luate în calcul și vacuumul, aerul comprimat sau alte echipamente auxiliare.
Din acest motiv, o comparație bazată exclusiv pe prețul utilajului este incompletă.
Indicatorul relevant este mai degrabă:
Cât mă costă să produc reperul finit în fluxul actual și cât m-ar costa într-un flux automatizat?
Aici poate fi calculată investiția în mod realist.
Când utilajele clasice rămân alegerea logică
Faptul că un CNC poate executa o operație nu înseamnă automat că este cea mai eficientă mașină pentru acea operație.
Acesta este un aspect important, mai ales atunci când investiția este analizată doar prin prisma posibilităților tehnice.
Un utilaj dedicat poate executa extrem de eficient o operație simplă și repetitivă. Dacă atelierul are un volum redus, lucrări simple sau operații care nu justifică programarea și pregătirea unui CNC, echipamentele convenționale pot rămâne soluția economică potrivită.
De exemplu, pentru anumite debitări drepte, un circular de formatizat bine configurat și operat poate fi o soluție foarte eficientă. Nu există un beneficiu automat în mutarea oricărei debitări pe router.
Același principiu se aplică și altor utilaje specializate.
În fabricile mai mari, CNC-ul nu elimină neapărat utilajele dedicate. De multe ori acestea coexistă.
Important este ca fiecare echipament să fie utilizat în zona în care produce cel mai bun rezultat pentru fluxul respectiv.
De aceea, discuția „CNC versus utilaje clasice” poate fi înșelătoare dacă este interpretată ca o alegere absolută.
În multe situații, soluția optimă este CNC plus utilaje dedicate, nu CNC în locul tuturor utilajelor.
Nesting-ul schimbă mai mult decât modul în care debităm placa
Pentru producătorii care lucrează cu PAL, MDF sau alte materiale sub formă de placă, unul dintre cele mai importante concepte asociate routerelor CNC este nesting-ul.
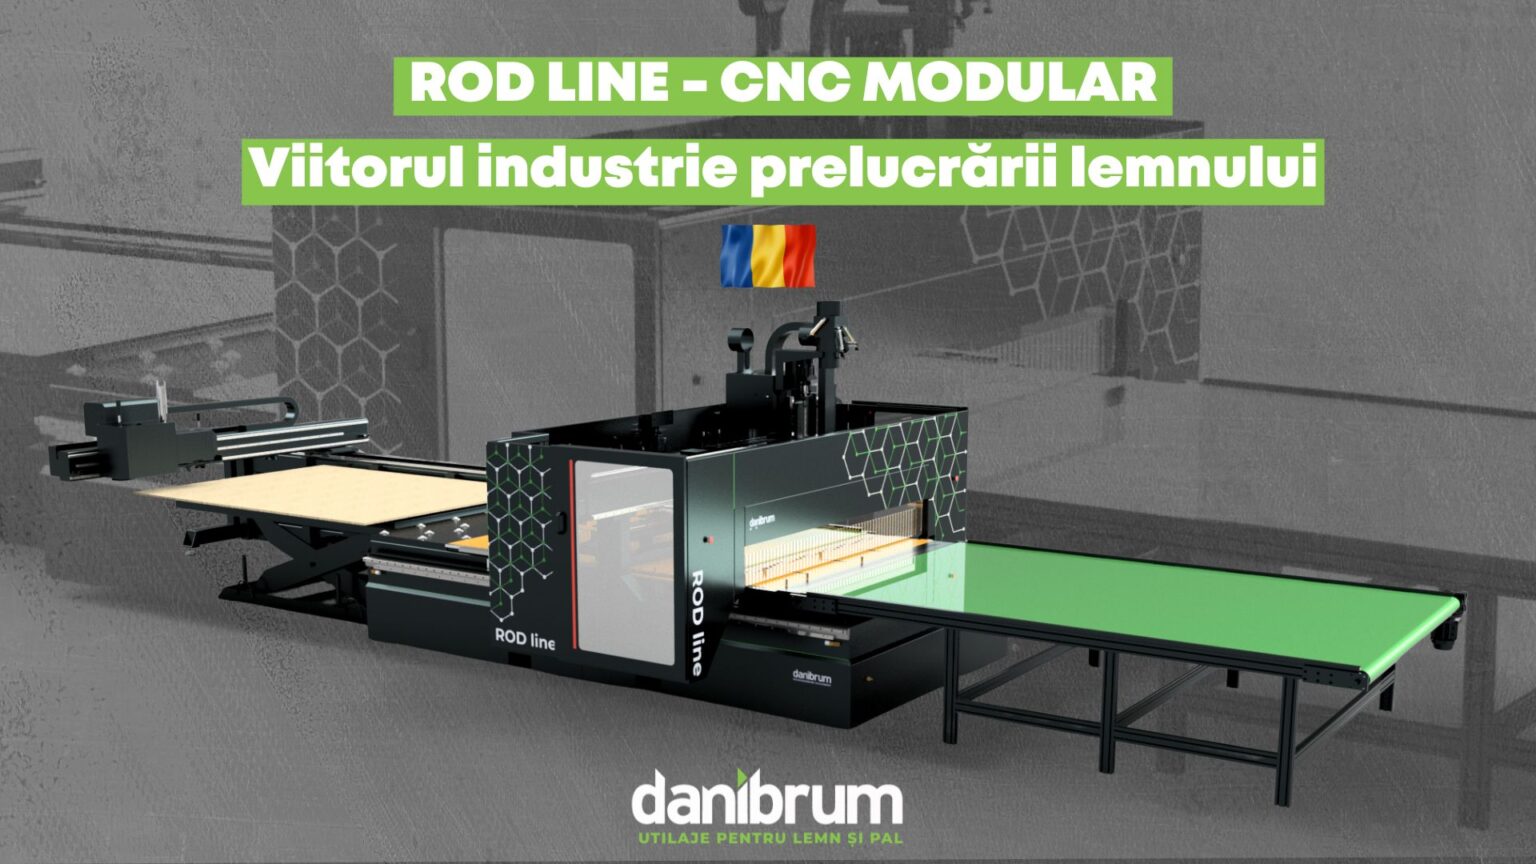
La nivel simplificat, software-ul poziționează reperele necesare pe suprafața plăcii, după care CNC-ul execută operațiile programate.
Dar impactul asupra producției poate merge mai departe decât debitarea.
În funcție de configurația CNC-ului și de modul în care este organizat fluxul, pe aceeași placă pot fi executate atât contururile reperelor, cât și diferite găuriri, canale sau frezări.
Astfel, placa brută poate intra în CNC, iar la finalul ciclului pot rezulta repere deja prelucrate pentru o parte importantă dintre operațiile necesare.
Acest lucru reduce numărul de situații în care fiecare reper trebuie preluat individual și mutat la alte posturi.
Dar nesting-ul nu trebuie privit ca o soluție universală.
În anumite fluxuri, un circular de pachet combinat cu centre de găurire poate avea mai mult sens. În altele, nesting-ul poate simplifica radical producția. Diferența depinde de volum, varietatea reperelor, dimensiunea loturilor și modul în care comenzile sunt organizate.
Din nou, tehnologia trebuie aleasă după producție, nu invers.
Seria mare și mobilierul la comandă pun probleme diferite
Este ușor să asociem CNC-ul exclusiv cu producția industrială de volum mare.
Dar automatizarea poate avea valoare și într-un atelier care produce mobilier personalizat.
Diferența este motivul pentru care este utilizată.
În producția de serie, avantajul principal poate fi repetabilitatea. Odată pregătit programul, aceleași repere pot fi reproduse ori de câte ori sunt necesare.
În mobilierul la comandă, avantajul poate fi flexibilitatea.
Astăzi utilajul poate prelucra componente pentru o bucătărie, iar următoarea comandă poate avea alte dimensiuni și alte geometrii. Dacă procesul digital este bine organizat, schimbarea nu necesită realizarea fizică a unor șabloane noi pentru fiecare reper.
În acest caz, CNC-ul nu este valoros pentru că produce milioane de piese identice.
Este valoros pentru că poate produce multe piese diferite folosind același sistem de producție.
Aceasta este o diferență importantă atunci când analizăm automatizarea într-un atelier de mobilier la comandă.
Cum îți dai seama că producția începe să aibă nevoie de CNC?
De cele mai multe ori, nevoia de automatizare apare în producție înainte ca cineva să spună explicit „avem nevoie de CNC”.
Apare sub forma unor blocaje.
Comenzile cresc, dar termenele devin mai greu de respectat. Operatorii petrec prea mult timp mutând piesele între utilaje. Aceleași repere sunt măsurate și poziționate în mod repetat. Oamenii cu experiență devin indispensabili pentru anumite operații, iar absența lor afectează imediat capacitatea de producție.
Poate apărea și o altă situație: utilajele existente nu sunt neapărat lente, dar fluxul dintre ele este lent.
Aceasta este o diferență importantă.
Dacă problema este viteza unei singure operații, poate fi suficientă înlocuirea unui utilaj.
Dacă problema este că reperul trece prin prea multe operații, prea multe reglaje și prea multe manipulări, atunci automatizarea începe să devină mult mai interesantă.
Un alt semnal este creșterea complexității produselor.
Dacă firma începe să primească tot mai multe comenzi cu forme speciale, frezări, decupări sau alte operații dificil de standardizat manual, timpul necesar producției poate crește disproporționat.
În astfel de situații, CNC-ul trebuie analizat nu ca o achiziție izolată, ci ca o posibilă soluție pentru un blocaj concret din producție.
Înainte să alegi CNC-ul, analizează piesa
Una dintre greșelile frecvente în alegerea unui utilaj este pornirea de la specificațiile mașinii.
Cât are electromandrina? Ce viteză are? Câte scule are magazia? Ce dimensiune are masa?
Toate sunt întrebări necesare, dar vin după o întrebare mai importantă:
Ce trebuie să producă utilajul?
Înainte de alegerea configurației trebuie analizate reperele reale.
Ce dimensiuni au? Din ce materiale sunt realizate? Ce operații necesită? Câte bucăți sunt produse? Cât de des se repetă? Ce operații sunt executate înainte și după CNC? Unde apare în prezent cel mai mare consum de timp?
Abia după această analiză specificațiile utilajului capătă sens.
Un CNC foarte bine echipat poate fi o investiție slabă dacă este nepotrivit pentru flux. În același timp, o configurație aparent mai simplă poate avea un impact comercial mult mai mare dacă rezolvă exact blocajul care limitează producția.
CNC sau utilaje clasice? Întrebarea corectă este alta
CNC-ul oferă automatizare, repetabilitate și posibilitatea integrării mai multor operații într-un proces programat. Utilajele clasice oferă, în multe aplicații, simplitate și eficiență foarte bună pentru operații dedicate.
Nu trebuie să existe un câștigător universal.
Pentru un producător de mobilier, obiectivul nu este să aibă cât mai multe CNC-uri și nici să păstreze cât mai multe procese manuale.
Obiectivul este să construiască un flux în care fiecare operație este executată cu tehnologia potrivită.
De aceea, înainte de investiție, merită analizate câteva comenzi reale. Se poate urmări traseul fiecărui reper prin producție, timpul petrecut efectiv în prelucrare și timpul consumat între operații.
De multe ori, exact acolo devine vizibil dacă automatizarea este sau nu justificată.
Nu alegem CNC-ul pornind de la utilaj. Pornim de la ceea ce trebuie să producem.
Întrebări frecvente despre routerele CNC
Ce materiale poate prelucra un router CNC?
Configurația utilajului, electromandrina, sculele și parametrii de lucru determină materialele și operațiile posibile. În industria mobilierului sunt frecvent întâlnite prelucrări ale PAL-ului, MDF-ului și lemnului, iar anumite configurații permit și prelucrarea altor materiale. Compatibilitatea trebuie verificată pentru aplicația concretă.
Un router CNC poate înlocui toate utilajele clasice?
Nu acesta ar trebui să fie obiectivul. Un CNC poate integra mai multe operații, dar există procese în care un utilaj dedicat rămâne mai eficient. Configurația corectă rezultă din analiza întregului flux tehnologic.
Ce este nesting-ul?
Nesting-ul presupune organizarea digitală a reperelor pe suprafața unei plăci pentru pregătirea debitării și prelucrării. În funcție de utilaj și software, scopul este atât organizarea producției, cât și utilizarea eficientă a suprafeței disponibile.
CNC-ul este potrivit doar pentru producția de serie?
Nu. În producția de serie poate oferi repetabilitate, iar în mobilierul personalizat poate oferi flexibilitate prin posibilitatea de a executa repere diferite pe baza programelor pregătite digital.
Cât durează amortizarea unui router CNC?
Nu există o perioadă universală de amortizare. Calculul depinde de valoarea investiției, gradul de utilizare, tipurile de repere, timpul economisit, costurile actuale de producție, material, personal, mentenanță și valoarea produselor realizate.
Un calcul realist trebuie făcut pe baza producției companiei, nu pe baza unei perioade standard de amortizare.
Cum aleg configurația potrivită?
Pornind de la repere și flux, nu de la lista de dotări. Pentru o analiză tehnică sunt relevante materialele prelucrate, dimensiunile pieselor, operațiile necesare, volumele de producție și echipamentele existente înainte și după CNC.
Analizezi trecerea la CNC?
Dacă vrei să automatizezi o parte din producție, trimite-ne câteva exemple de repere, materialele utilizate și operațiile pe care le realizezi în prezent.
Echipa DANIBRUM poate analiza aplicația și poate identifica tipul de configurație CNC potrivită procesului de producție.